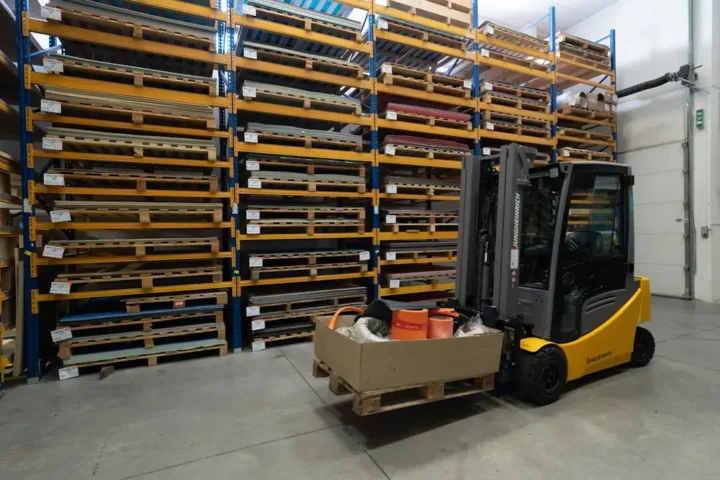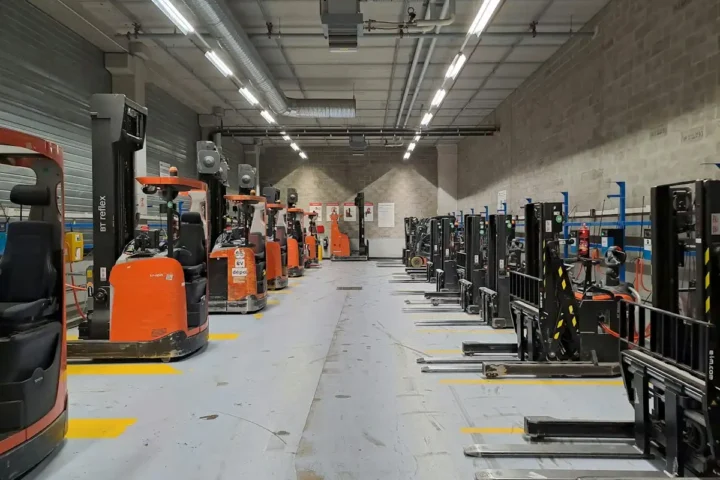

O layout de loja giro de empilhadeira é um dos fatores mais críticos para otimizar a produtividade em armazéns, centros de distribuição e galpões industriais da região de São Paulo. Quando o espaço é limitado — situação comum em operações urbanas e de comércio eletrônico — a capacidade de manobra do equipamento determina se você consegue movimentar carga com eficiência ou se perde horas em reposicionamentos desnecessários. Empilhadeiras contrabalançadas, sejam elétricas a lítio ou a combustão, precisam ser dimensionadas não apenas pela capacidade de carga, mas pelo raio de giro que sua operação real permite.
A escolha entre um modelo compacto de série XA ou um equipamento de maior porte depende diretamente de como você organiza seu layout interno. Uma empilhadeira que demanda 4 metros de giro pode ser inviável em um armazém com corredores de 3,5 metros, forçando você a investir em relocação de estrutura ou alugar equipamento inadequado. Por isso, mapear o giro disponível antes de comprar ou alugar é essencial para evitar gargalos operacionais e custos extras com adaptações.
Como organizar o layout da loja para otimizar o giro da empilhadeira?
O layout de uma loja ou armazém influencia diretamente a produtividade da empilhadeira — e, por consequência, o custo operacional de toda a cadeia logística. Corredores mal dimensionados, áreas de carga e descarga em posições inadequadas, zonas de estoque sem lógica de fluxo: cada um desses problemas obriga o equipamento a percorrer distâncias maiores, executar manobras desnecessárias e consumir mais tempo — e mais energia ou combustível — por ciclo. Em operações urbanas na capital paulista, onde o espaço interno costuma ser reduzido e o ritmo de movimentação é intenso, esse desperdício se converte rapidamente em atraso nas entregas, desgaste prematuro do equipamento e elevação do custo por palete movimentado.
Pensar o layout a partir do giro da empilhadeira não exige engenharia sofisticada — é, antes de tudo, uma questão de lógica operacional aplicada ao espaço disponível. As decisões sobre onde posicionar as docas, como orientar as prateleiras, qual largura reservar para cada corredor e onde criar zonas de espera determinam se o equipamento vai trabalhar com fluidez ou vai passar boa parte do turno aguardando, desviando ou se reposicionando.
Por que o layout afeta diretamente a produtividade da empilhadeira?
A empilhadeira opera em ciclos: deslocamento vazio até a carga, elevação, transporte com carga, deposição e retorno. Cada segundo gasto em manobra desnecessária, espera por espaço ou reposicionamento é tempo subtraído de ciclos produtivos. Em um turno de oito horas, o acúmulo desses desperdícios pode representar entre 20% e 35% do tempo total disponível — a depender do layout e da organização interna.
O conceito de giro da empilhadeira diz respeito exatamente à eficiência desses ciclos: quantas movimentações completas o equipamento consegue realizar por hora, por turno ou por dia. Quanto maior o giro, menor o custo por operação e maior a capacidade de absorver picos de demanda sem ampliar a frota. Caso haja suspeita de que o equipamento não está sendo aproveitado em sua capacidade real, vale examinar os indicadores descritos em capacidade real antes de atribuir o problema ao layout.
Três variáveis de layout têm impacto direto e mensurável no giro:
- Largura dos corredores operacionais: passagens estreitas impõem manobras lentas e elevam o risco de colisão com estruturas e mercadorias.
- Distância entre as zonas de estoque e as docas de carga/descarga: quanto maior esse percurso, mais longo é o ciclo de transporte.
- Lógica de posicionamento do estoque: itens de alta rotatividade armazenados longe das docas geram deslocamentos longos e frequentes.
Dimensionamento correto de corredores por tipo de empilhadeira
O ponto de partida para qualquer otimização de layout é garantir que os corredores operacionais estejam adequados ao raio de giro do equipamento utilizado. Cada categoria de empilhadeira requer uma largura mínima para executar a manobra de empilhamento sem recorrer a múltiplos ajustes de posição.
Para empilhadeiras contrabalançadas — como as séries XA, XE e XC da Hangcha —, o corredor operacional mínimo recomendado fica entre 3,5 m e 4,0 m, variando conforme o comprimento do garfo e a capacidade do modelo. Equipamentos de 1,5 t com garfo padrão de 1.200 mm geralmente operam bem em corredores de 3,5 m; modelos entre 2,5 t e 3,5 t podem demandar entre 3,8 m e 4,2 m. Esses valores consideram operação com palete padrão PBR (1.000 x 1.200 mm) posicionado no sentido do corredor.
Para paleteiras elétricas autopropulsadas — como a série WS da Hangcha —, o corredor pode ser mais estreito, geralmente entre 2,2 m e 2,8 m, já que o equipamento não precisa girar completamente para depositar a carga. Essa característica torna as paleteiras elétricas particularmente adequadas para lojas com espaço interno reduzido, onde a empilhadeira contrabalançada não conseguiria atuar com eficiência.
Um equívoco recorrente em lojas de médio porte é dimensionar o corredor com base no menor equipamento disponível e, posteriormente, adquirir um modelo maior — ou o inverso: reservar passagens largas desnecessárias que comprometem a densidade de armazenagem. Definir o equipamento antes de fixar o layout — ou adaptar o layout ao equipamento já existente — é o caminho mais direto para evitar esse conflito.
Zonas de estoque: lógica ABC aplicada ao fluxo da empilhadeira
A curva ABC de estoque — que classifica os itens por frequência de movimentação — deve ser o critério central para definir onde cada produto é armazenado dentro do layout. Itens de classe A (alta rotatividade) precisam ocupar as posições mais próximas das docas de expedição e recebimento. Itens de classe C (baixa rotatividade) podem ficar em posições mais distantes ou de acesso mais complexo, pois são movimentados com menor regularidade.
Quando essa lógica é ignorada, o equipamento percorre longas distâncias repetidamente para buscar os produtos mais demandados — exatamente o oposto do que maximiza o giro. Em operações com alto volume de saída de poucos SKUs, comuns em distribuidoras e atacadistas, a diferença entre ter os itens A na primeira posição de corredor versus no fundo do armazém pode representar uma redução de 20% a 30% no tempo de ciclo.
Além da distância horizontal, a altura de armazenagem também interfere no ciclo: posições de nível 1 (térreo) e nível 2 são acessadas com mais rapidez do que as de nível 3 ou 4. Reservar os níveis superiores para itens C e os inferiores para itens A reduz o tempo de elevação do mastro por ciclo — o que, em empilhadeiras elétricas a lítio, também repercute no consumo energético e na autonomia da bateria.
Posicionamento de docas e áreas de staging
A doca de recebimento e a doca de expedição devem, idealmente, estar em lados opostos do armazém — configuração que permite um fluxo linear de mercadorias (entrada por um lado, saída pelo outro) e elimina cruzamentos de fluxo. Em lojas urbanas com espaço externo restrito, essa separação nem sempre é viável, mas mesmo com docas no mesmo lado é possível criar zonas de staging — áreas de espera temporária de paletes — que evitam que o equipamento fique parado aguardando liberação de espaço.
A área de staging deve comportar pelo menos dois a três paletes por doca ativa, permitindo que a empilhadeira deposite a carga e retorne imediatamente ao próximo ciclo sem aguardar o desembarque do caminhão ou a liberação do espaço definitivo de armazenagem. Esse buffer operacional é um dos ajustes de layout com maior retorno imediato em produtividade.
Em operações com mais de uma empilhadeira, o dimensionamento das áreas de staging também precisa contemplar o fluxo simultâneo dos equipamentos para evitar bloqueios. Caso esteja avaliando se a demanda da operação justifica mais de um equipamento, a análise detalhada em mais de uma empilhadeira pode embasar essa decisão com dados operacionais concretos.
Sinalização, demarcação de piso e segurança no layout
Um layout bem concebido no papel perde eficiência na prática se não houver demarcação clara no piso. Faixas delimitando corredores operacionais, zonas de pedestres, áreas de staging e pontos de parada obrigatória reduzem o tempo de decisão do operador e diminuem o risco de acidentes — evitando, por consequência, paradas não programadas do equipamento.
A NR-11 (Norma Regulamentadora de Transporte, Movimentação, Armazenagem e Manuseio de Materiais) estabelece requisitos mínimos para a sinalização de vias de circulação e áreas de operação de equipamentos de movimentação. O descumprimento dessas exigências não apenas gera risco operacional, mas também expõe a empresa a autuações em fiscalizações. Operadores bem treinados e certificados igualmente contribuem para o aproveitamento do layout — os deslizes mais frequentes de quem está iniciando na função estão documentados em erros de operadores novatos.
Além da demarcação, espelhos convexos em cruzamentos de corredores e barreiras físicas de proteção nas colunas estruturais são investimentos de baixo custo com alto impacto na fluidez da operação. Com melhor visibilidade nos pontos cegos, o operador mantém a velocidade operacional sem precisar interromper o deslocamento para verificar se o cruzamento está livre.
Empilhadeira elétrica ou a combustão: o layout também define essa escolha
O tipo de empilhadeira mais adequado a uma operação não depende apenas da capacidade de carga — o layout interno é um fator determinante nessa definição. Em ambientes fechados com pouca ventilação, equipamentos a combustão (diesel ou GLP) são inadequados pela emissão de gases, independentemente do desempenho técnico. Nesses espaços, as empilhadeiras elétricas a lítio — como as séries XA e XC da Hangcha — representam a escolha tecnicamente correta.
Por outro lado, operações mistas — parte interna, parte em pátio externo — podem se beneficiar de modelos a combustão da série A2, que dispensam infraestrutura de carregamento elétrico e mantêm desempenho estável em superfícies irregulares. O layout determina se haverá necessidade de transição entre ambientes e, portanto, qual equipamento consegue cobrir todo o ciclo operacional sem restrições.
Para operações elétricas, o layout também precisa prever o ponto de carregamento da bateria. Empilhadeiras com bateria de lítio, como as da linha Hangcha, aceitam carregamento parcial (opportunity charging) sem comprometer a vida útil da célula — o que permite posicionar o carregador em um ponto estratégico do armazém e recarregar o equipamento durante pausas operacionais, sem necessidade de uma sala dedicada. Isso confere mais flexibilidade ao layout e reduz o tempo de inatividade do equipamento.
Revisão periódica do layout: quando e como fazer
O layout de uma loja ou armazém não é imutável. Mudanças no mix de produtos, crescimento do volume de operações, chegada de novos fornecedores com paletes em formatos distintos ou a adoção de equipamentos com raio de giro diferente são situações que exigem revisão do layout para preservar a eficiência operacional.
Uma boa prática é revisar a configuração sempre que houver alteração significativa no perfil de estoque — mudança superior a 20% na composição dos itens A — ou quando o tempo médio de ciclo aumentar sem que o volume de operações tenha crescido proporcionalmente. Esse alongamento de ciclo sem aumento de demanda é um sinal claro de ineficiência gerada pelo layout, e vale investigar antes de atribuir o problema ao equipamento ou ao operador.
Ferramentas simples de gestão, como o registro de tempo de ciclo por turno, ajudam a identificar degradação de performance antes que ela se torne crítica. Para operações com uma ou duas empilhadeiras, mesmo soluções básicas de monitoramento já fornecem dados suficientes para embasar decisões de layout — o tema é abordado em detalhes em painel de gestão de frota.
Em síntese: o layout da loja é uma variável de gestão tão relevante quanto a manutenção preventiva do equipamento. Corredores adequadamente dimensionados, estoque posicionado pela lógica ABC, áreas de staging suficientes e sinalização correta são os pilares que permitem à empilhadeira operar no limite da sua capacidade produtiva — sem forçar o equipamento, sem comprometer a segurança e sem desperdiçar horas de turno em movimentações que um bom planejamento poderia eliminar.